证件证书工坊
证书制作不是打印,而是多层结构复合
普通打印店只能完成表面图文输出,而专业证书工坊需要处理纸张克重、烫金温度、钢印深度、防伪底纹与覆膜张力。以下为工坊内实拍的中等幅面工艺配图,用于展示半成品在压纹与裁切前的状态。
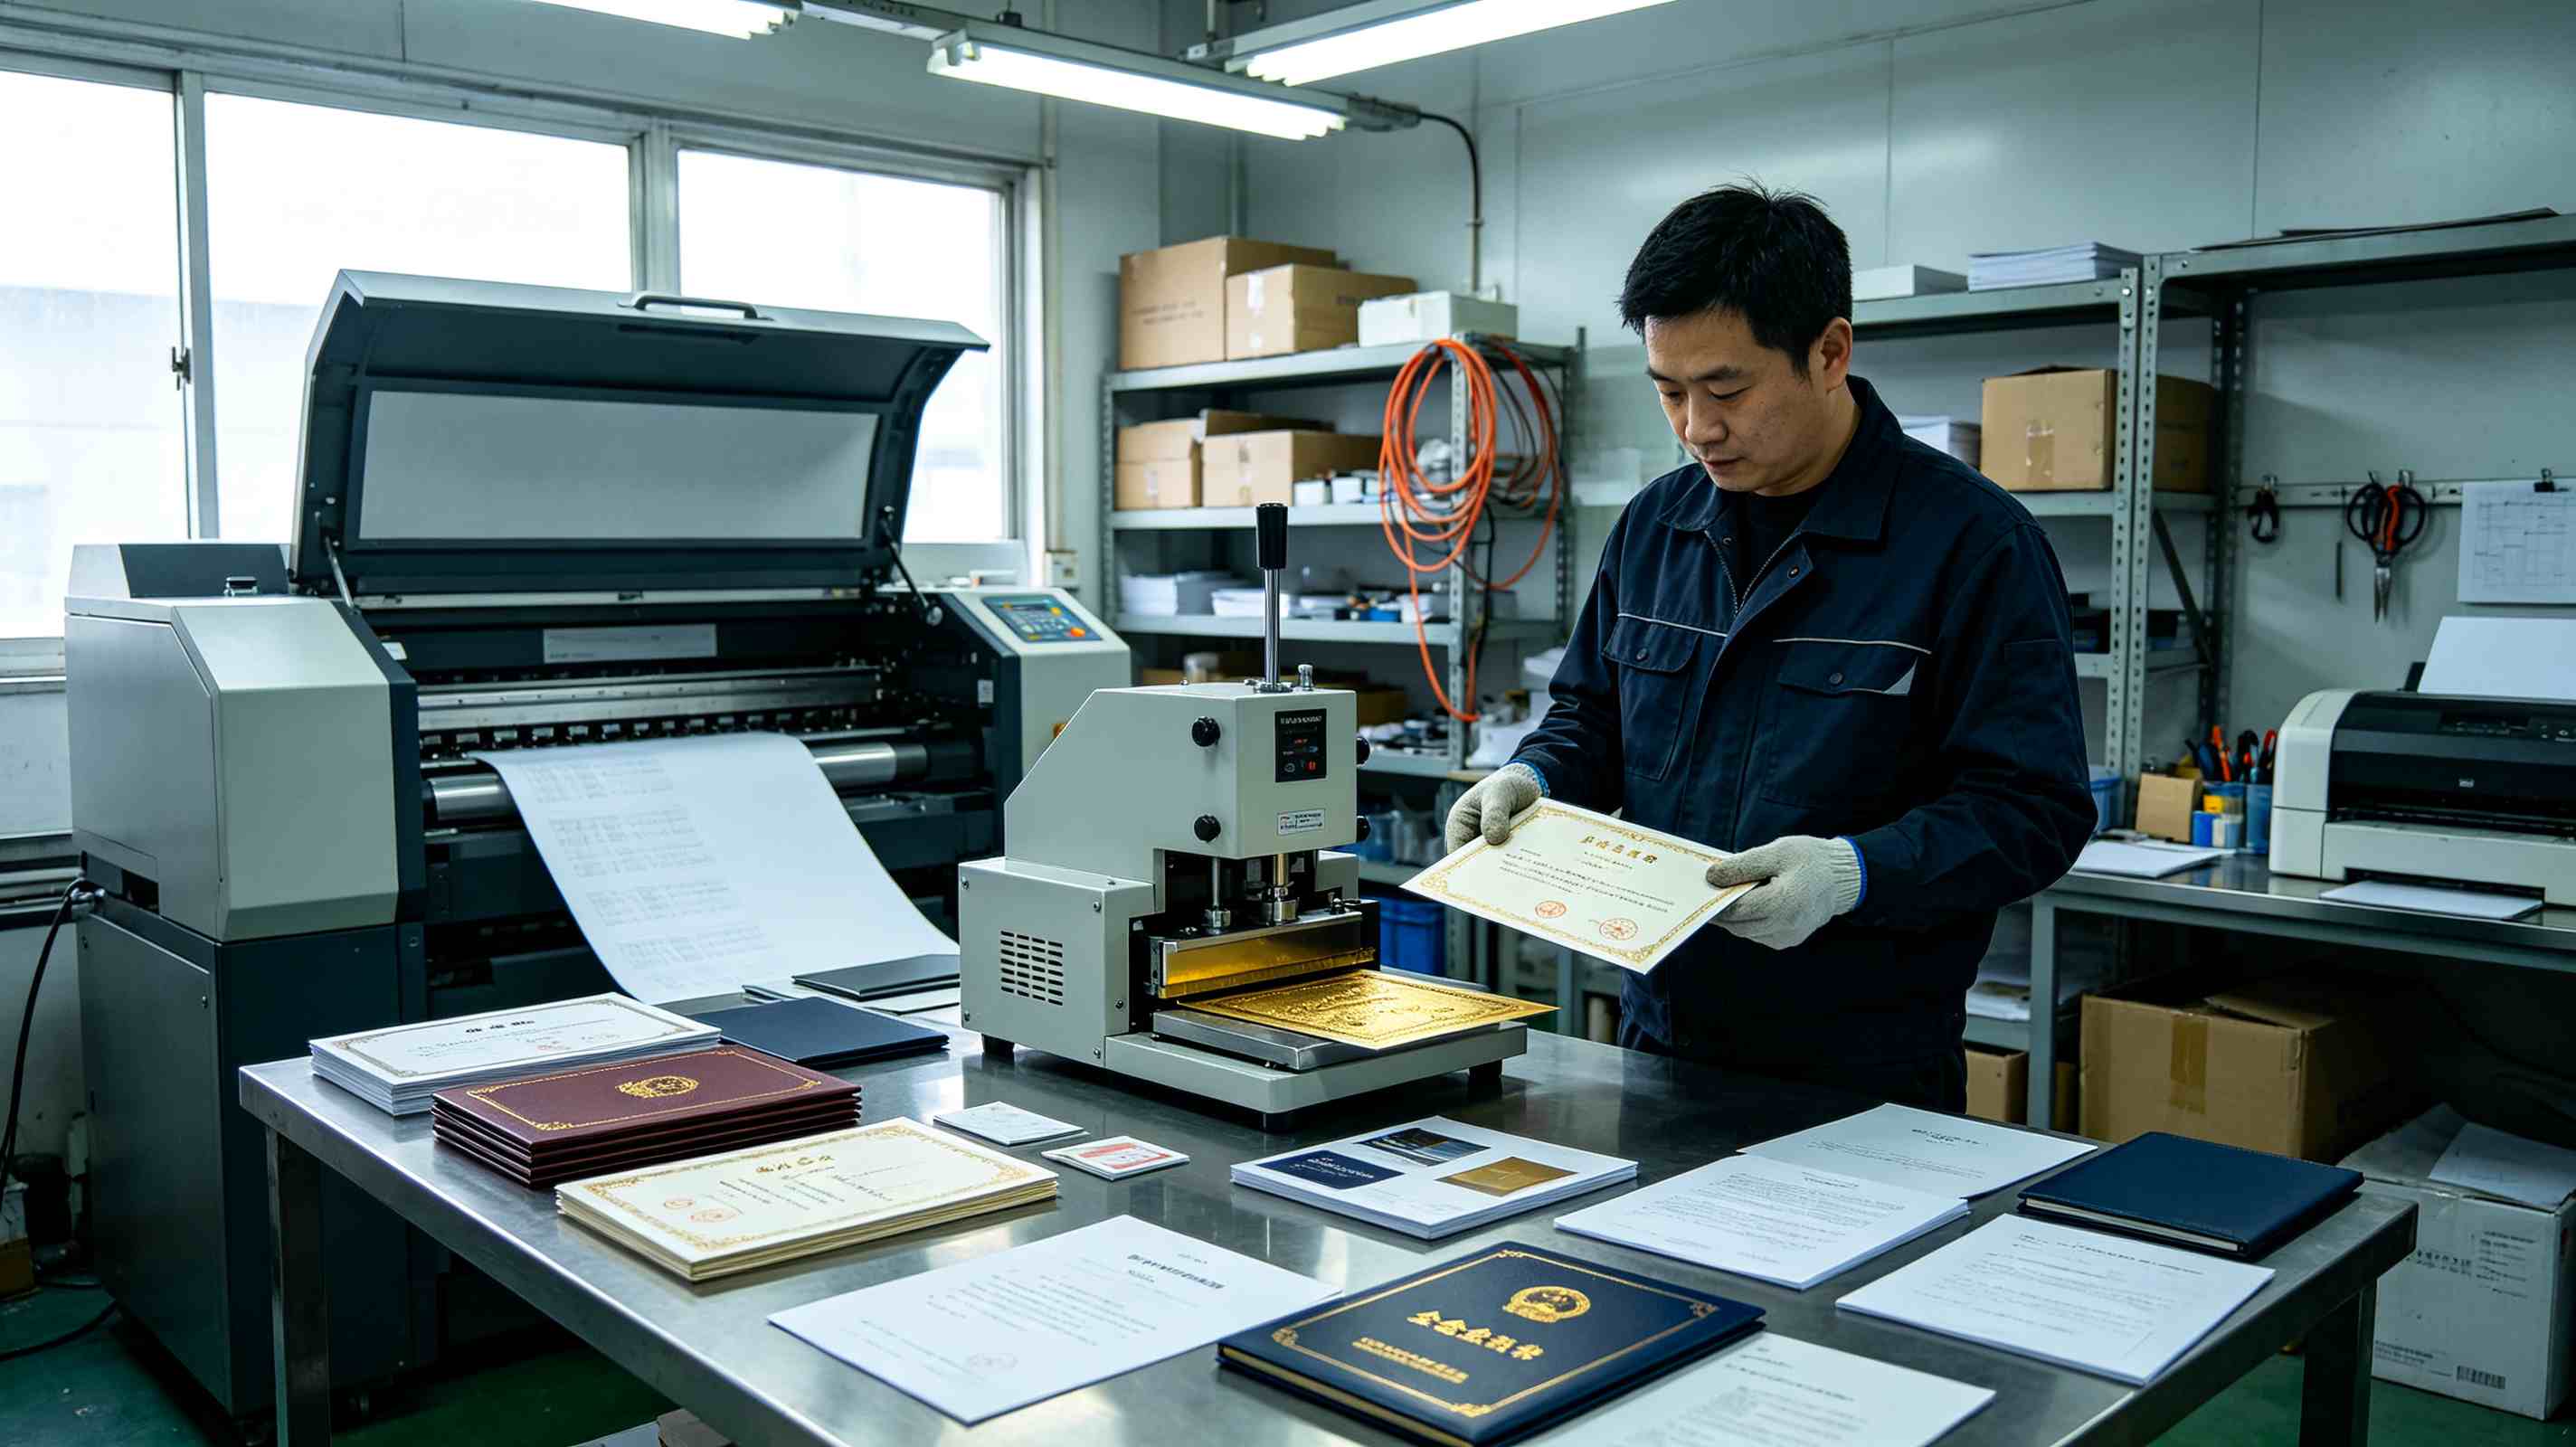
半成品压纹前检查
纸张经调湿后进入压纹工位,重点检查纤维方向与含水量,避免压纹后出现翘曲或爆线。此图展示的是证书内页在覆膜前的状态。
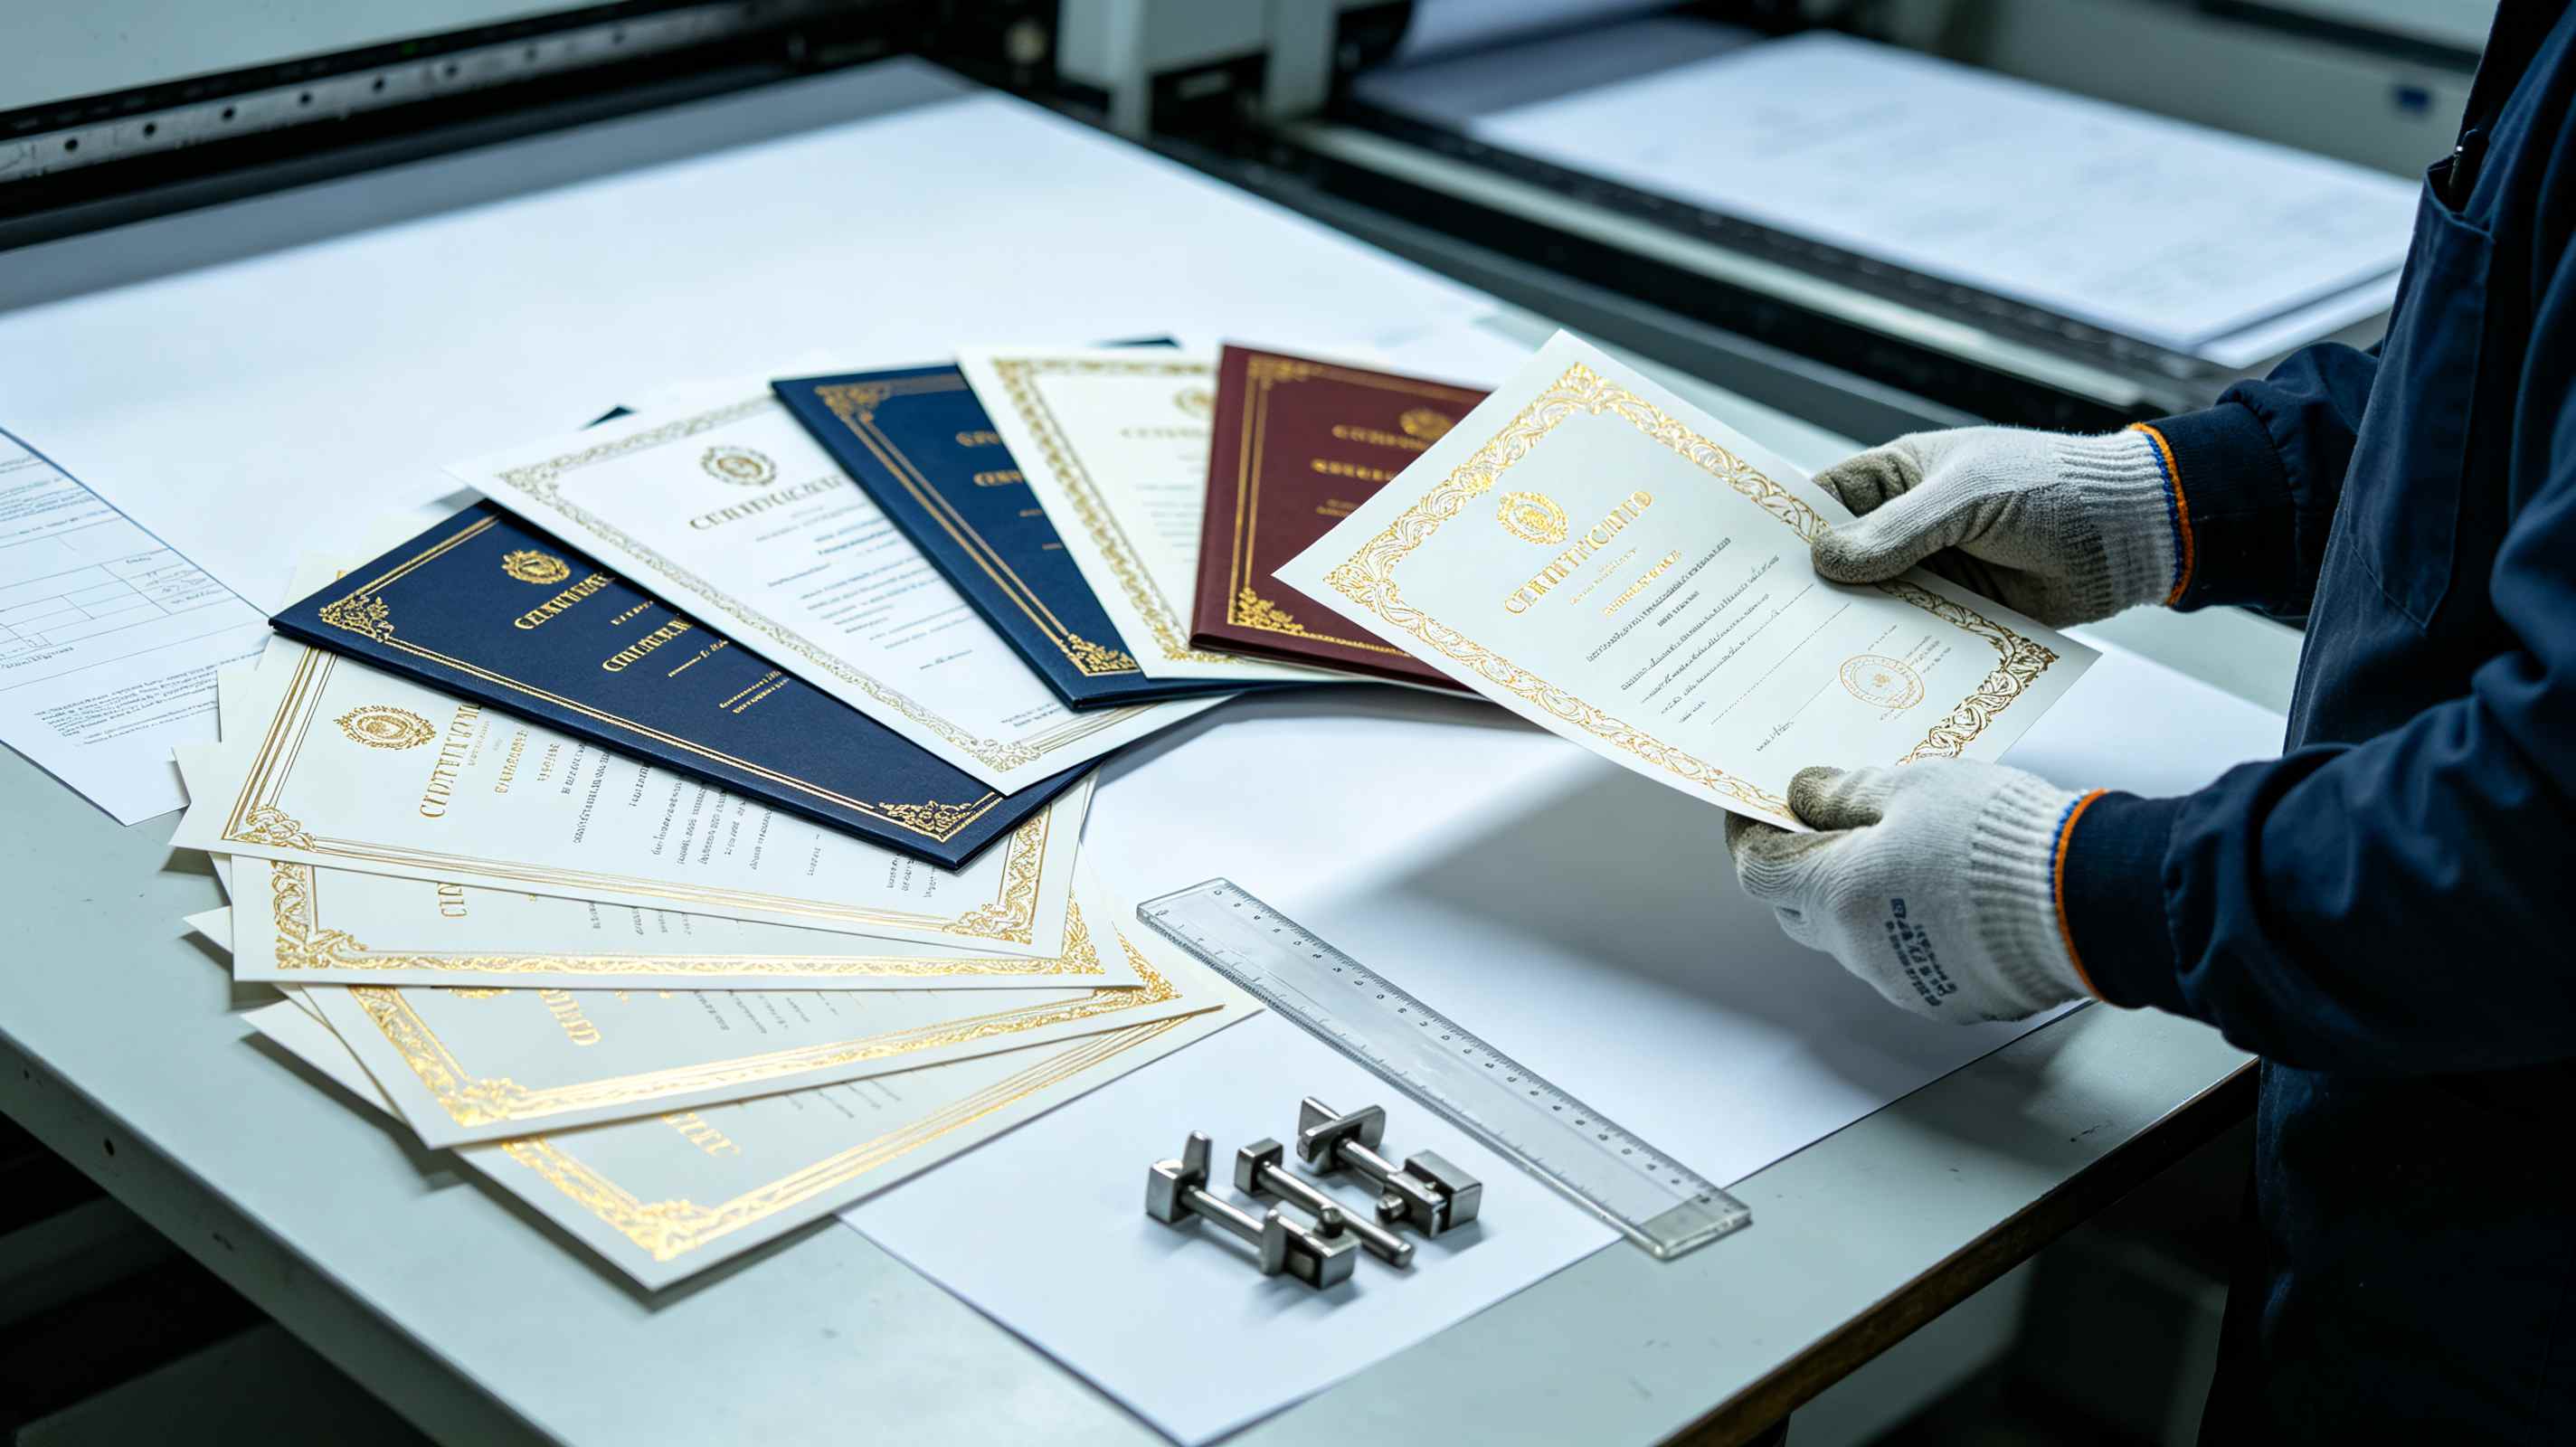
烫金与钢印工位
烫金温度控制在110℃—135℃区间,钢印压力根据纸张厚度逐批校准。该工位同时处理毕业证封皮与营业执照正副本的凹凸标识。
证书定制五道核心工序
每一类证件证书在进入成品环节前,均需完成以下步骤。工坊按批次记录参数,确保同版证书色差与尺寸误差控制在行业允许范围内。
版式定稿与防伪底纹绘制
根据证书类型确定开本、边框、徽记位置,并生成矢量防伪底纹。底纹密度与线宽直接影响后续印刷精度。
选纸与表面处理
毕业证常用180g—250g证券纸,营业执照多用230g—300g白卡。部分证书需预涂布或做荧光纤维处理。
印刷与专色校准
采用专色印刷匹配国徽红、公安蓝等标准色值。每500张抽检一次密度,防止批次色差。
烫金、压纹与钢印
烫金版按文字笔画定制,钢印模具根据证书类型选用不同深度。此工序需控制环境湿度,避免金箔氧化。
覆膜、裁切与质检
覆膜分亮光与哑光两种,裁切误差≤0.5mm。质检环节逐张检查套印、脏点、折痕与钢印清晰度。
不同证书的工坊用料对照
委托方在咨询时常混淆“高仿”与“定制打样”的工艺边界。工坊按实际用途提供三类材质方案,以下为常用配置说明。
毕业证 / 学位证
封面采用充皮纸或PVC皮革,内页使用120g证券纸加荧光纤维。钢印深度0.12mm—0.18mm,烫金字体使用镜面金或哑金。
身份证 / 驾驶证
卡体为PETG或聚碳酸酯,厚度0.76mm—0.86mm。需激光刻蚀个人信息层,并覆防篡改膜。驾驶证副页使用热敏防伪纸。
营业执照 / 资格证
营业执照正本为A3尺寸250g铜版纸,副本带缩微文字边框。教师资格证封面为枣红色磨砂PVC,内页带水印与金属线。
委托前需要明确的工艺问题
工艺参数与质检基准
≤0.5mm
成品裁切误差控制在半毫米内,确保证书边缘平直、无毛边。
110℃—135℃
根据纸张涂层与金箔类型动态调节,避免烫金脱落或糊版。
0.12mm—0.18mm
毕业证、资格证与营业执照采用不同深度模具,确保凹凸清晰且不损纸面。
提交证书类型与数量,获取定制方案
工坊会根据证书类别、材质要求和数量,提供对应的工艺说明与打样建议。咨询时请说明证书名称、尺寸及是否需要钢印/烫金等后道工序。
证件证书工坊的工艺边界说明
证件证书工坊专注于证书类产品的结构制作与后道加工,涵盖毕业证、学位证、身份证、驾驶证、营业执照、教师资格证、职业资格证等常见类型。工坊内部按纸张、卡体、封皮三类产线划分,不同证书在印刷方式、防伪层级和表面处理上存在明显差异。例如毕业证强调封皮充皮纸的纹理与内页荧光纤维分布,身份证与驾驶证则侧重卡体层压与激光刻蚀,营业执照更关注缩微文字与正副本尺寸规范。委托方在咨询前可先确认证书类型与使用场景,工坊将根据实际需求推荐合适的材质组合与工艺路径,避免因工艺不匹配造成成品效果偏差。
除常规制作外,工坊也承接特殊规格证书的改版与修复性打样。对于已有旧版证书需要更新版式或替换破损封皮的订单,工坊会先进行原样分析,再提供可行的复制或升级方案。所有制作环节均保留批次记录与参数档案,便于后续追加制作时保持一致性。
最新文章
暂无文章